Capacités de production

De la transformation du métal aux grandes structures en acier.

Découvrir la production

Des installations modernes, des technologies de fabrication avancées et un personnel qualifié permettent à SIVERGUMA de proposer des solutions complètes de travail des métaux.

Détails de la production

Nos compétences couvrent les étapes clés de fabrication de composants en acier, de réservoirs industriels, de systèmes de terrain autonomes et de grandes structures pour des projets publics, commerciaux et sur mesure.

Chaque parcours de fabrication dépend du produit : géométrie, matériau, environnement d’utilisation, précision requise, traitement de protection, documentation et conditions de livraison.

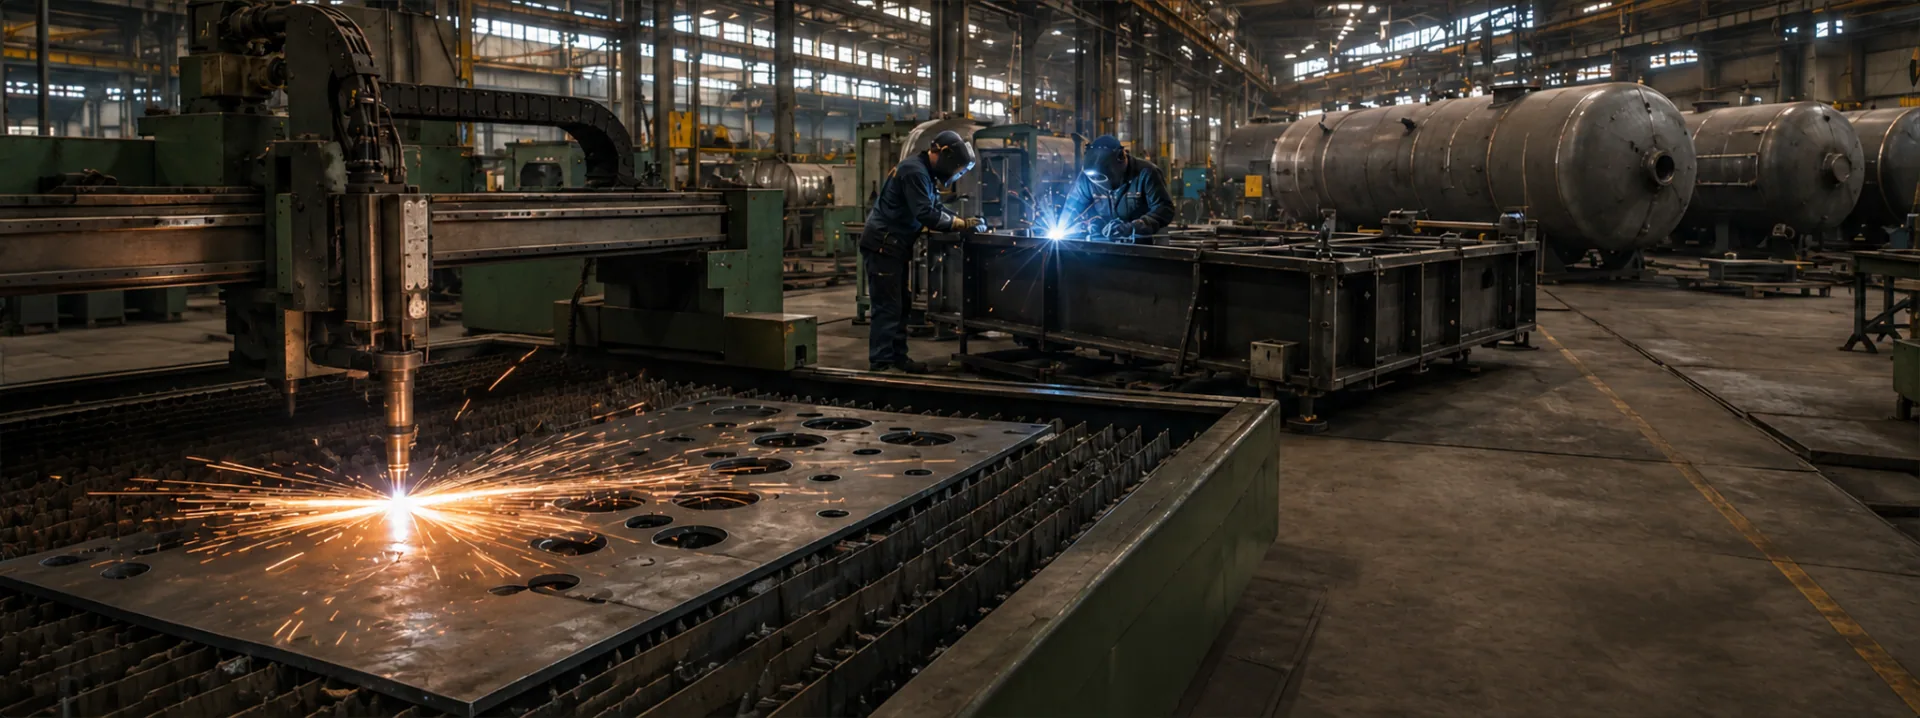
Hall de production SIVERGUMA

Un processus de production.Des technologies multiples.Un résultat défini par le projet.

  1. 01

    Soudage.

    Soudage MIG et MAG de produits en acier d’un poids total allant jusqu’à 10 tonnes.

  2. 02

    Travail de la tôle.

    Découpe laser de tôles jusqu’à 2,5 × 9 m et découpe plasma jusqu’à 2,5 × 7 m.

  3. 03

    Travail des tubes et profilés.

    Découpe laser de tubes et profilés jusqu’à 12 m de longueur.

  4. 04

    Formage et finition.

    Roulage de tôles jusqu’à 16 mm, pliage, grenaillage et thermolaquage.

Au cœur de la production SIVERGUMA

Un parcours maîtrisé, des exigences techniques au produit fini.

La fabrication s’organise en une séquence coordonnée d’ingénierie, de transformation, d’assemblage, de finition et de contrôle.

Le parcours exact dépend du produit. Un composant sur mesure peut nécessiter quelques opérations de métallurgie, tandis qu’un réservoir industriel ou un système de terrain peut suivre le cycle complet.

La coordination des étapes contribue à la précision dimensionnelle, à la continuité de production, à la traçabilité et au respect de la documentation approuvée.

Atelier de production SIVERGUMA

Processus de production / 01–08

Chaque étape prépare la suivante.

01

Analyse des exigences techniques

Le processus commence par l’analyse de l’application, des conditions d’exploitation, des plans, des spécifications, des normes requises, du volume commandé et des exigences de livraison.

L’équipe évalue la faisabilité technique, identifie les points à clarifier et prépare le parcours initial de fabrication.

Analyse des exigences techniques
02

Ingénierie et préparation

La documentation technique est examinée et adaptée à la fabrication. Matériaux, dimensions, tolérances, raccordements, séquence d’assemblage, exigences de soudage et points de contrôle sont définis.

Si nécessaire, des plans de fabrication, de découpe, des nomenclatures et des fiches d’opérations sont préparés.

Résultat de l’étapeDossier documentaire approuvé pour la production.

Préparation de la documentation technique
03

Réception et préparation des matériaux

Les tôles d’acier, profilés, tubes et autres composants sont réceptionnés, identifiés et préparés pour la transformation.

La nuance, les dimensions, la quantité, l’état de surface et les documents d’accompagnement sont contrôlés avant l’entrée en production.

Résultat de l’étapeMatériaux vérifiés, identifiés et prêts à être transformés.

Réception des matériaux en acier
04

Découpe et première transformation

Le métal est découpé selon les documents de fabrication approuvés. Selon le matériau, la géométrie et les dimensions, le parcours peut inclure la découpe laser de tôles, la découpe plasma ou la découpe laser de tubes et profilés.

Les pièces sont repérées et préparées pour le formage ou l’assemblage suivant.

Résultat de l’étapeComposants découpés selon la géométrie approuvée.

Découpe laser du métal
05

Formage et préparation à l’assemblage

Les composants plats et linéaires sont mis en forme par roulage et pliage selon la géométrie requise.

Cette étape peut inclure le roulage de tôles pour les viroles cylindriques, le pliage de tôles et le cintrage de tubes et profilés.

Les dimensions critiques sont vérifiées avant le transfert des pièces à l’assemblage.

Résultat de l’étapeComposants formés et prêts au positionnement et à l’assemblage.

Opération de formage du métal
06

Soudage et assemblage

Les composants sont positionnés, fixés et assemblés en une structure finale. Les procédés MIG et MAG sont utilisés selon le matériau, le type de joint et les exigences du projet.

L’assemblage peut comprendre les viroles, supports, châssis, raccordements de procédé, éléments d’accès et autres composants spécifiques au produit.

Résultat de l’étapeStructure soudée achevée, prête au contrôle et à la finition.

Soudage et assemblage de structures en acier
07

Préparation de surface et finition

La structure achevée est préparée pour le revêtement protecteur ou décoratif prévu au projet.

Les capacités incluent le grenaillage et le thermolaquage. D’autres revêtements peuvent être choisis selon le matériau, l’application et l’environnement d’exploitation.

Résultat de l’étapeSurface protégée conformément à la spécification de finition approuvée.

Finition protectrice des surfaces
08

Contrôle final, documentation et expédition

Le produit fini fait l’objet d’un contrôle visuel et dimensionnel final. Des essais fonctionnels, d’étanchéité ou de revêtement propres au projet sont réalisés selon leur pertinence et les exigences contractuelles.

Le produit est documenté, préparé pour un transport sûr et remis à l’expédition selon le calendrier convenu.

Résultat de l’étapeProduit contrôlé, documenté, emballé et prêt à être livré.

Contrôle final et expédition

Équipements de production

Une technologie adaptée au matériau et à la tâche.

Les équipements SIVERGUMA couvrent les principales opérations de transformation des tôles, tubes, profilés et structures soudées en acier.

L’association des technologies de découpe, formage, soudage et finition permet de fabriquer aussi bien des composants que des produits industriels complets.

Les fabricants, modèles, puissances, précisions d’usinage et dates de mise en service doivent être ajoutés après confirmation du client.

01

Soudage MIG et MAG

Capacité vérifiée :

Soudage de structures et composants en acier de différentes dimensions, pour un poids total du produit allant jusqu’à 10 tonnes.

Données à fournir :

  • nombre de postes de soudage ;
  • nuances et épaisseurs prises en charge ;
  • qualifications du personnel de soudage ;
  • dimensions maximales d’assemblage ;
  • équipements de positionnement disponibles.
Poste de soudage MIG et MAG
02

Découpe laser de tôles

Capacité vérifiée :

Découpe laser de tôles jusqu’à 2,5 mètres de large et 9 mètres de long.

Données à fournir :

  • fabricant et modèle de la machine ;
  • puissance du laser ;
  • types d’acier pris en charge ;
  • épaisseur maximale de découpe ;
  • précision de positionnement ;
  • système de chargement et déchargement.
Machine de découpe laser de tôles
03

Découpe plasma de tôles

Capacité vérifiée :

Découpe plasma de tôles jusqu’à 2,5 mètres de large et 7 mètres de long.

Données à fournir :

  • fabricant et modèle de la machine ;
  • puissance de la source plasma ;
  • épaisseur de matériau prise en charge ;
  • précision de découpe ;
  • complexité des contours réalisables ;
  • système d’aspiration et de filtration.
Machine de découpe plasma de tôles
04

Découpe laser de tubes et profilés

Capacité vérifiée :

Découpe laser de tubes et profilés de sections variées, jusqu’à 12 mètres de long.

Données à fournir :

  • formes de profilés prises en charge ;
  • sections minimale et maximale ;
  • épaisseur maximale de paroi ;
  • capacités de la tête de découpe ;
  • précision de positionnement ;
  • disponibilité du chargement automatique.
Découpe laser de tubes et profilés
05

Roulage de tôles

Capacité vérifiée :

Roulage de tôles jusqu’à 16 mm d’épaisseur et 2 mètres de large.

Données à fournir :

  • fabricant et modèle de la machine ;
  • nombre de rouleaux ;
  • diamètre minimal de roulage ;
  • nuances d’acier prises en charge ;
  • largeur maximale de roulage selon l’épaisseur ;
  • type de commande.
Rouleuse de tôles

Autres équipements et opérations

Pliage de tôles

Découpe et pliage de tôles

Préparation et formage des composants en tôle selon la géométrie du projet.

Cintrage de tubes et profilés

Cintrage de tubes et profilés

Formage de tubes et profilés de différentes sections.

Grenaillage

Grenaillage

Préparation mécanique des surfaces métalliques avant revêtement.

Thermolaquage

Thermolaquage

Application d’un revêtement polymère durable, protecteur et décoratif.

Ateliers de production

Des zones de production distinctes.
Un flux de travail continu.

L’organisation provisoire de la production est divisée en zones fonctionnelles correspondant aux principales étapes de fabrication.

Cette organisation réduit les déplacements inutiles de matériaux, sépare les opérations aux exigences techniques et de sécurité différentes et facilite le contrôle tout au long du parcours.

01

Préparation des matériaux et découpe

Réception, stockage, identification, calepinage et découpe des tôles, tubes et profilés.

Opérations

  • contrôle des matériaux entrants ;
  • découpe laser de tôles ;
  • découpe plasma ;
  • découpe de tubes et profilés ;
  • repérage et tri des pièces.
Atelier de préparation des matériaux et de découpe
02

Formage et préparation des composants

Mise en forme des pièces découpées selon la géométrie nécessaire à l’assemblage.

Opérations

  • roulage de tôles ;
  • pliage de tôles ;
  • cintrage de tubes et profilés ;
  • préparation des bords ;
  • préparation des composants à assembler.
Atelier de formage et de préparation des composants
03

Soudage et assemblage

Assemblage de composants, structures en acier, réservoirs industriels et systèmes techniques.

Opérations

  • positionnement et fixation provisoire ;
  • soudage MIG et MAG ;
  • assemblage des supports structurels ;
  • installation des raccordements de procédé ;
  • contrôle dimensionnel intermédiaire.
Atelier de soudage et d’assemblage
04

Préparation de surface et revêtement

Préparation et protection des surfaces métalliques selon la spécification de revêtement approuvée.

Opérations

  • nettoyage des surfaces ;
  • grenaillage ;
  • préparation avant revêtement ;
  • thermolaquage ;
  • inspection visuelle des surfaces finies.
Atelier de préparation de surface et de revêtement
05

Assemblage final et contrôle

Installation des composants auxiliaires, contrôle final et préparation des ensembles complets à livrer.

Opérations

  • assemblage final ;
  • installation des accessoires ;
  • contrôles fonctionnels ;
  • contrôle dimensionnel et visuel ;
  • vérification des ensembles d’équipements ;
  • préparation de la documentation.
Atelier d’assemblage final et de contrôle
06

Emballage et expédition

Préparation des produits finis pour le stockage, le chargement et le transport.

Opérations

  • protection pour le transport ;
  • emballage des composants et accessoires ;
  • marquage ;
  • préparation du chargement ;
  • vérification des documents d’expédition.
Zone d’emballage et d’expédition

Contrôle qualité

La qualité se contrôle tout au long du processus, pas seulement à la fin.

Le contrôle qualité est intégré au parcours de production par des points de contrôle définis.

Les contrôles vérifient que les matériaux, pièces, assemblages soudés, revêtements protecteurs et produits finis respectent la documentation technique approuvée et les exigences contractuelles.

Pour les réservoirs de stockage pétrolier, les exigences de fabrication suivent les normes EN 12285-1 et EN 12285-2, selon leur applicabilité.

01

Revue documentaire

Vérification des plans, spécifications, matériaux, tolérances, normes et procédures de contrôle avant la production.

Revue des documents de production
02

Contrôle des matériaux entrants

Vérification de l’identification, des dimensions, de la quantité, de l’état visible et des certificats des matériaux.

Contrôle des matériaux entrants
03

Contrôle de découpe et de formage

Contrôle de la géométrie des pièces, des dimensions, de la qualité de coupe, des paramètres de pliage et des sections formées.

Contrôle de découpe et de formage
04

Contrôle du soudage

Suivi du positionnement, de la préparation des joints, de la séquence de soudage et de la qualité visuelle des soudures.

Des contrôles non destructifs supplémentaires peuvent être réalisés si le projet l’exige.

Contrôle qualité des soudures
05

Contrôle des surfaces et revêtements

Contrôle de la préparation de surface, de la continuité du revêtement, de l’aspect et de l’épaisseur lorsque sa mesure est requise.

Contrôle des surfaces et revêtements
06

Contrôle du produit fini

Contrôle visuel et dimensionnel final, vérification de la configuration et essais fonctionnels ou d’étanchéité, le cas échéant.

Contrôle du produit fini
07

Documentation et libération

Confirmation, avant expédition, que les rapports de contrôle, documents techniques et équipements requis sont complets.

Documentation et libération du produit

Documentation et libération

  • rapport de contrôle des matériaux entrants ;
  • certificats matière ;
  • rapport de contrôle dimensionnel ;
  • rapport de contrôle des soudures ;
  • rapport de contrôle non destructif, si requis ;
  • rapport d’essai fonctionnel ou d’étanchéité, si requis ;
  • rapport de contrôle du revêtement ;
  • liste de contrôle de réception finale ;
  • dossier technique du produit ;
  • liste de colisage et d’équipements.

La production en images

Voir le processus.
Comprendre les capacités.

La galerie présente l’environnement, les équipements, les opérations et les équipes à l’origine des produits finis SIVERGUMA.

Les contenus doivent montrer le travail réel : arrivée de l’acier, opérations en cours, structures prenant forme, procédures de contrôle et produits prêts à être livrés.

Hall de production SIVERGUMA

Film principal de production

Du matériau
au produit prêt pour le terrain

Un film suit l’ensemble du parcours : préparation technique, découpe, formage, soudage, assemblage, traitement de surface, contrôle et expédition.

Vue panoramique de l’environnement de production
01

Environnement de production.

Vues panoramiques des ateliers, lignes de production et zones de travail.

Équipements de production en activité
02

Équipements en action.

Équipements de découpe laser et plasma, de roulage, de pliage et de soudage en production réelle.

Spécialistes de production SIVERGUMA
03

Équipes et savoir-faire.

Des spécialistes qualifiés préparent, fabriquent, assemblent et contrôlent les produits.

Détail de fabrication en acier
04

Détails de fabrication.

Surfaces en acier, bords découpés, sections formées, soudures, raccordements et détails de revêtement.

Contrôle qualité en production
05

Contrôle qualité.

Mesure, inspection visuelle, documentation et réception des produits.

Produits SIVERGUMA achevés
06

Produits finis.

Réservoirs industriels, structures en acier et systèmes de terrain avant chargement ou déploiement.

Capacités de fabrication

Une capacité mesurée
par les réalisations possibles.

Les capacités SIVERGUMA couvrent différentes tailles et complexités, des composants en acier aux grands réservoirs soudés et systèmes de terrain spécifiques.

Les paramètres vérifiés ci-dessous décrivent les limites dimensionnelles et technologiques figurant actuellement dans les documents de l’entreprise.

Capacités vérifiées

Balayez pour voir les paramètres vérifiés

CapacitéParamètre vérifié
Soudage MIG et MAGProduits jusqu’à 10 tonnes
Découpe laser de tôlesJusqu’à 2,5 × 9 m
Découpe plasma de tôlesJusqu’à 2,5 × 7 m
Découpe de tubes et profilésLongueurs jusqu’à 12 m
Roulage de tôlesÉpaisseur jusqu’à 16 mm, largeur jusqu’à 2 m
Autres opérationsPliage de tôles, cintrage de tubes et profilés, grenaillage, thermolaquage

Produits couverts par les capacités actuelles

01

Composants en acier

Composants en acier
02

Structures soudées en acier

Structures soudées en acier
03

Réservoirs pétroliers aériens et enterrés

Réservoir de stockage pétrolier
04

Bacs de réception pour opérations de forage

Bac de réception pour forage
05

Armatures de tentes militaires et d’urgence

Armature de tente militaire
06

Systèmes de douche autonomes de terrain

Système de douche de terrain autonome
07

Poêles de terrain à combustible solide

Poêle de terrain à combustible solide
08

Équipements industriels spécifiques au projet

Équipements industriels spécifiques au projet

Données de production à fournir

  • Surface totale de production À renseigner
  • Nombre et superficie des ateliers À renseigner
  • Nombre d’équipes de production À renseigner
  • Nombre de salariés et de spécialistes certifiés À renseigner
  • Capacité des ponts roulants et de levage À renseigner
  • Dimensions hors tout maximales des produits À renseigner
  • Capacité mensuelle de transformation d’acier À renseigner
  • Production annuelle À renseigner
  • Surface de stockage et d’expédition À renseigner
  • Équipements de transport et de chargement disponibles À renseigner

Fabriquer avec SIVERGUMA

Présentez-nous votre besoin.
Nous définirons
le parcours de fabrication.

Indiquez ce qui doit être fabriqué, les matériaux et dimensions requis, le lieu d’utilisation ainsi que les normes, tolérances et conditions de livraison à prendre en compte.

Le poêle fonctionne avec tous les combustibles solides sauf le charbon et offre un chauffage à haut rendement.

Notre équipe examine les plans et documents disponibles, évalue la faisabilité et définit les opérations nécessaires à la fabrication.

SIVERGUMA peut réaliser des opérations de métallurgie isolées ou coordonner le parcours complet, de la préparation des matériaux au produit fini.

Informations pour l’évaluation

  1. 01Nom du produit ou du composant
  2. 02Application prévue
  3. 03Plans et modèles 3D, si disponibles
  4. 04Nuance du matériau
  5. 05Dimensions hors tout
  1. 06Épaisseur du matériau
  2. 07Quantité requise
  3. 08Tolérances dimensionnelles
  4. 09Exigences de soudage
  5. 10Exigences de traitement de surface
  1. 11Normes et documentation requises
  2. 12Destination de livraison
  3. 13Délai d’exécution souhaité

Une opération ou le cycle complet de fabrication.

La faisabilité, le calendrier de production, la quantité minimale, la documentation et les prix sont convenus au cas par cas selon les exigences du produit et du projet.